


Introducció
El patins de mesura i regulació de la pressió del gas natural (PRMS) és un sistema integrat i muntat en patins-dissenyat per rebre de manera segura gas natural d'alta-pressió de les canonades de transmissió, reduir-lo a una pressió de funcionament estable i mesurar amb precisió el cabal volumètric.
Especificacions del producte
|
Sistema |
Tecnologia |
Estàndard |
Precisió |
|
Mesuració d'ultrasons |
Mesurador d'ultrasons de 4 vies / 8 vies |
Informe AGA núm.9 |
±0,5% o millor |
|
Mesurament de turbina |
Comptador de turbina de gas |
Informe AGA núm.7 |
±0,7% típic |
|
Ordinador de flux |
Ordinador de doble flux redundant |
AGA 3 / AGA 8 |
Càlcul-en temps real |
|
Mesura de la qualitat del gas |
Cromatògraf de gasos en línia |
ISO 6976 |
Valor continu de BTU |
|
Compensació de pressió i temperatura |
Sensors RTD + transmissors intel·ligents |
Correcció del factor Z-AGA 8 |
Correcció contínua |
|
Sistema de calibratge |
Calibració de bucle de flux certificada externa |
ISO/IEC 17025 |
Informe de desviació certificat |
Especificacions tècniques
|
Funció |
Configuració tècnica |
Estàndard / KPI |
Rendiment / Límit |
|
Protecció contra sobrepressió |
Reguladors de monitor actius + en espera + vàlvules-de tancament |
Marge de disseny de seguretat ASME B31.8 |
Resposta d'aïllament < 2,0 s |
|
Apagueu-Rendiment |
Vàlvules de control amb tancament hermètic de bombolles- |
ANSI/FCI 70-2 Classe VI |
Sense fuites en tancar- |
|
Control d'estabilitat de pressió |
Sistema regulador-pilotat |
Tolerància al control intern |
±1% de pressió-de bloqueig |
|
Requisit de neteja del gas |
Separació multi-etapa + disseny de protecció del pilot |
Requisit de compatibilitat del sistema |
Es recomana gas net i sec per a un funcionament estable |
|
Filtració de gasos |
Sistema de separador multi-dual |
Estàndard de separació de partícules |
99,9% d'eliminació fins a 3 micres |
|
Control de soroll |
Sistema d'aïllament acústic + silenciador |
Directrius de soroll laboral de l'OSHA |
Menor o igual a 85 dBA a 1 metre |
Aplicacions i casos d'ús de la indústria
Centrals elèctriques de gas-
Patins de subministrament de gas combustible per a turbines de gas de fins a 400 MW, reduint la pressió de la canonada de 70 bar a 25 bar estable.
01
Instal·lacions de productes químics i fertilitzants
Condicionament continu del gas d'alimentació per a bucles de síntesi d'amoníac i metanol dins de toleràncies de pressió ajustades de ±0,1 bar.
02
Cremadors industrials pesats
Escala de cabal de 500 Nm³/h a 12.000 Nm³/h per a fàbriques d'acer i plantes de vidre, evitant l'extinció del cremador mantenint l'estabilitat de pressió dins del ±5%.
03
Terminals de regasificació de GNL
Regulació d'alta-pressió i mesura de fins a 100 bar per a gas natural a-temperatura ambient abans de la injecció a la xarxa comercial.
04
Injecció de reixeta de biometà
Patins de baix-caudal i pressió-mitjana integrats amb cromatògrafs de gasos per a l'anàlisi de la qualitat del gas-en temps real, mesurament fiscal i injecció de xarxa.
05
Enginyeria Personalització
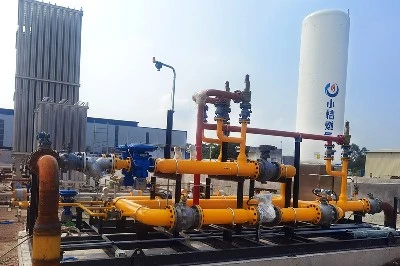
El nostre equip d'enginyers ofereix models estructurals en 3D preparats per a projectes-en un termini de 15 dies laborables, cosa que permet la construcció de fonaments paral·lels i verifica l'espaiat- abans del lliurament.
Els ordinadors de flux-programats de fàbrica es comuniquen de manera nativa mitjançant Modbus TCP/IP, Profibus o Ethernet/IP amb registres de dades pre-mapejats per a la integració directa de DCS.
El patins utilitza una configuració de servei/espera al 100% amb canvi automàtic activat per PLC-que s'activa si la pressió en línia o la variació del cabal supera els paràmetres preestablerts.
Els marcs estructurals i els tancaments de protecció estan dissenyats a mida-per suportar extrems ambientals des de -40 graus fins a +55 graus .
Fabricació i control de qualitat
Les soldadures a tope a les línies de gas d'alta pressió-se sotmeten a proves radiogràfiques completes (RT) segons ASME B31.8 abans del muntatge estructural, executades per soldadors certificats ASME Secció IX i AWS D1.1 amb identificació de segell permanent per a una traçabilitat total.
Les xarxes de canonades muntades es proveen de pressió hidrostàtica a 1,5 vegades la pressió màxima de disseny amb un temps de retenció mínim de 4 hores.
L'equip de control de qualitat verifica els components i les vàlvules d'aliatge mitjançant analitzadors XRF de mà per a la identificació positiva de materials (PMI) per comprovar-comprovar el compliment metal·lúrgic amb els informes de proves de molí (MTR).
Per evitar la corrosió sota aïllament (CUI) en entorns costaners, apliquem SA 2.5 prop de-voladura de metall blanc seguit d'un sistema epoxi de tres-capes d'especificació (DFT total de 320 micres), ampliant el temps fins al primer manteniment important (TSFM) a 10+ anys.
Elaborem i entreguem el Llibre de qualitat clau en mà-que conté MTR, registres d'END, mapes de soldadura traçables, càlculs de codi i fulls de calibratge-simultàniament amb l'enviament d'equips.
Proves d'acceptació de fàbrica (FAT)
Els tècnics realitzen proves de bucle en fred a tots els punts d'E/S entre els instruments de camp, els solenoides i el panell de l'ordinador de flux central per validar la lògica de seguretat i els viatges d'alta/baixa pressió abans que el patins surti del nostre pis.
Les proves de fuites pneumàtiques post-hidrotest es realitzen amb gas nitrogenat a la pressió de funcionament màxima per verificar la integritat-de les bombolles i complir amb els mandats locals d'emissions fugitives.
El nostre equip de qualitat utilitza l'escaneig làser-seguidor al patin finalitzat per verificar la precisió de les coordenades de l'ancoratge-per eliminar el reelaboració de l'alineació in situ.
Els circuits elèctrics se sotmeten a proves integrals de continuïtat, resistència d'aïllament i alt{0}}potencial (Hi-Pot) a totes les xarxes de distribució d'energia i de connexió a terra.
Conformitat i certificacions
Un titular certificat de segells ASME U (recipients a pressió) i PP (tuberies a pressió), que permeten el desplegament de projectes de capital de petroli i gas i serveis públics nord-americans segons els requisits del codi ASME.
Els processos de disseny i fabricació compleixen la Directiva 2014/68/UE d'equips a pressió, que admet el marcatge CE mitjançant el mòdul H per a aplicacions de transport i distribució de gas a la Unió Europea.
Els processos de soldadura per fusió es controlen mitjançant un sistema de gestió de qualitat de soldadura certificat ISO 3834-2, que garanteix procediments de soldadura traçables i control de processos documentat en tots els conjunts que contenen pressió.
Els bucles d'instrumentació d'aturada d'emergència (ESD) s'implementen mitjançant components certificats segons IEC 61508 SIL 2 o SIL 3, depenent de la classificació del risc i dels requisits del nivell d'integritat de seguretat del projecte.
Es proporciona accés complet a les agències d'inspecció externes, com ara DNV, Lloyd's Register, TÜV i Bureau Veritas durant els punts de retenció de fabricació definits, amb el suport de paquets complets de documentació de qualitat i fabricació.
Preguntes freqüents
P: Quin és el termini de lliurament típic des de la confirmació de la comanda fins a l'enviament?
R: El termini de producció estàndard és de 10 a 14 setmanes, depenent de la configuració i l'abast de la prova. Per a projectes urgents, el pre-muntatge parcial i la programació FAT accelerada poden escurçar-ho a unes 8-10 setmanes.
P: Quin període de garantia s'ofereix per al sistema PRMS?
R: El sistema normalment està cobert per una garantia de 18 a 24 mesos des de la posada en marxa o 24 mesos des de l'enviament, el que passi primer. Els components crítics, com ara els reguladors i els ordinadors de flux, segueixen condicions de garantia OEM separades.
P: Com s'empaqueta i protegeix el sistema durant l'enviament internacional?
R: Cada patin es fixa en un marc d'exportació d'acer reforçat i està protegit amb un embolcall anticorrosió i una pel·lícula de barrera contra la humitat. Els instruments sensibles també es munten-xocs i-segellats al buit quan sigui necessari.
P: Quines condicions de pagament s'accepten normalment per a comandes internacionals?
R: Els termes estàndard són el pagament anticipat del 30% i el saldo del 70% abans de l'enviament després de l'aprovació de FAT. Per als socis a llarg termini-, també es poden organitzar estructures de pagament basades en LC a la vista o en fites-.
P: Quant de temps triguen habitualment la-instal·lació i posada en marxa al lloc?
R: La instal·lació típica triga entre 5 i 10 dies, depenent de la preparació de la canonada i les condicions del lloc. La posada en marxa completa, incloses les comprovacions de bucle i el calibratge, sol requerir de 3 a 5 dies addicionals.
P: Quin tipus d'assistència-postvenda està disponible després de la posada en marxa?
R: El suport tècnic remot està disponible en 24 hores per a la resolució de problemes i el diagnòstic del sistema. L'enviament de l'enginyer al lloc-normalment s'organitza en un termini de 3 a 7 dies laborables si és necessari.
P: Amb quina freqüència el sistema requereix calibratge o inspecció?
R: Els sistemes de mesura de cabal es recomanen generalment per al calibratge cada 12 mesos. A les aplicacions de mesura fiscal d'alt-valor, alguns operadors trien cicles de verificació de 6 a 9 mesos.
P: Hi ha peces de recanvi disponibles per a un funcionament-a llarg termini?
R: Les peces de recanvi crítiques, com ara sensors, reguladors i kits de vàlvules, es mantenen amb un compromís de subministrament mínim de 10 anys. Els kits de substitució d'emergència es poden enviar en un termini de 72 hores per a configuracions habituals.
P: El sistema es pot integrar en sistemes de control o SCADA existents?
R: Sí, admet protocols de comunicació industrial estàndard i es pot assignar directament a la majoria de plataformes DCS/SCADA. Les etiquetes de dades-predissenyades redueixen el temps d'integració durant la posada en marxa.
Etiquetes populars: Regulació de la pressió de gas natural i patins de mesura, fabricants de regulació de pressió de gas natural de la Xina i patins de mesura




